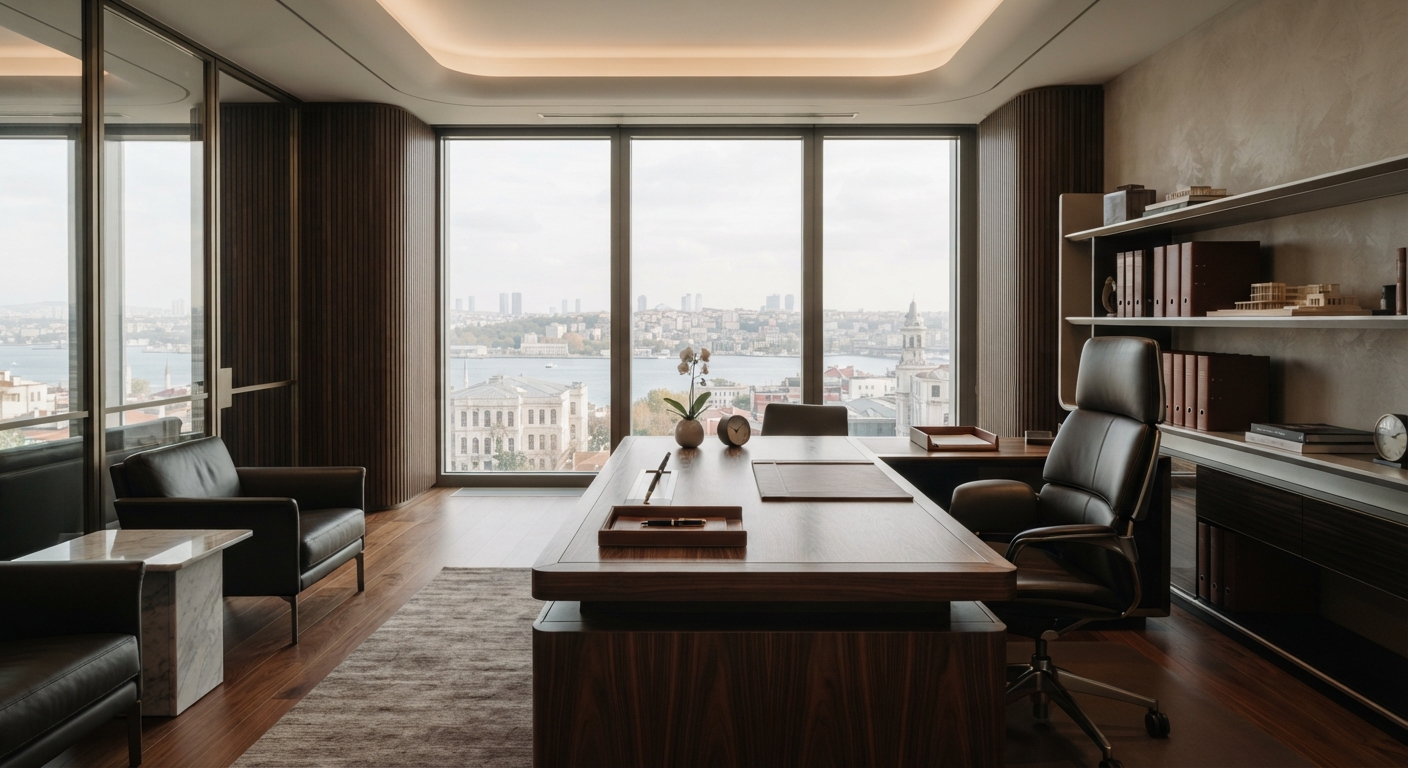
Sevkiyatı tamamlanmış 240 santimetrelik ahşap kaplama bir yönetici masasının montajında 2 milimetrelik gönye sapması fark edildiğinde, artık çok geçtir. Müşteri ofisinde yapılan talaşlı müdahaleler hem prestij kaybı yaratır hem de projenin teslim süresini kilitler.
Hatalı bir parça montaj sahasına ulaştığında, operasyonel maliyeti üretim bandındakinin en az beş katına çıkar.
Büyük ölçekli B2B ofis projelerinde hatayı sevkiyat sonrasına bırakmamak adına, üretim kalite kontrol noktalarını işlem sırasına hatasız entegre etmek şarttır. Süreç, son kontrolde değil, ham plakanın fabrikaya girdiği ilk saniyede başlar.
Hammadde Kabul ve Plaka Ebatlama Aşaması
Kalite zincirinin ilk halkası, plaka bazlı malzemelerin yoğunluk ve nem testidir. Yüksek yoğunluklu MDF veya yonga levhaların (sunta) bağıl nem oranı %8 ile %10 bandında tutulmalıdır. Nemli plaka, sıcak pres gördüğünde veya ortam ısısı değiştiğinde mukavemetini kaybederek bel verir.
Plakalar ebatlama ve CNC makinelerine girdiğinde ilk kontrol noktası devreye girer:
- Gönyeleme Doğruluğu: Plakanın dört köşesindeki 90 derecelik açı toleransı en fazla ±0.2 milimetre olmalıdır.
- Minifix ve Kavela Eksenleri: Bağlantı deliklerinin merkez kaçıklığı kontrol edilmelidir. Aksi halde personelin kullanacağı çoklu çalışma masalarında panel birleşim noktaları açık kalır.
- Melamin Yüzey Muayenesi: Çizik, hava kabarcığı ve yüzey dalgalanması doğrudan ret sebebidir.
CNC tablasında milimetrik oturan parça, sahada ustanın zaman kaybetmesini önler.
Kenar Bantlama ve Detay İşlemleri
Ofis mobilyasında en çok yıpranan kısımlar kenarlardır. Çalışma koltuğunun kolçak darbeleri veya evrak çantalarının sürtünmesi doğrudan kenar bandını hedefler. 2 milimetrelik ABS veya PVC kenar bantlarının tutkallama sıcaklığı 190-210°C bandında hassasiyetle izlenmelidir.
EVA tutkal yerine suya ve neme dirençli PUR (poliüretan) tutkal tercih edilen hatlarda, kenar derz kontrolü büyüteçle yapılır. Bant ile panel arasında tırnak takılmayacak pürüzsüz bir pah kırma açısı elde edilmelidir. Aynı istasyonda, masa tablalarına yerleştirilen kablo geçiş kanalları (grommet) ve priz kutusu yuvalarının freze kenarları çapaksız temizlenmelidir.
Ön Montaj ve Donanım Test İstasyonu
Paketlemeye girmeden hemen önceki aşama, hareketli aksamların tolerans sınavıdır. Ağır dosya yükü taşıyacak bir keson veya dolap modülünde gizli frenli ray sistemlerinin paralelliği test edilir.
Raylar arasındaki 1 milimetrelik açı farkı, çekmecenin frenleme mekanizmasını 6 ay içinde devre dışı bırakır.
Workstation sistemlerindeki metal ayak bağlantı flanşları, elektrostatik toz boya kalınlık testinden (mikron kontrolü) geçirildikten sonra ahşap tablayla kuru montajda eşleştirilir. Kablo omurgasının şaseye geçiş kanalları kontrol edilir; kabloların keskin sac kenarlarına temas etmesi engellenir.
Ambalajlama ve Yükleme Öncesi Kontrol
Ürün ne kadar kusursuz üretilirse üretilsin, nakliye sırasındaki basınca dayanamıyorsa üretim başarısız sayılır. Paketleme istasyonunda lake yüzeyler özel koruyucu filmlerle kaplanır, köşelere yüksek yoğunluklu polietilen köşe koruyucular yerleştirilir ve çift dalga mukavva kutulama uygulanır.
Koli içine parça montaj şeması, eksiksiz hırdavat poşeti ve barkodlu parti numarası eklenmeden bant kapatılmaz. Bu barkod, şantiyede hangi parçanın hangi kata ve odaya ait olduğunu anında gösterir.
Prestijli ofis alanlarında beklenti, sıfır hata payıdır. tasarimakademi.com üzerinde yer alan VIP Makam Takımları, operasyonel Yönetici Takımları ve dayanıklı Ofis Workstation serileri; üretim bandından nihai kuruluma kadar her aşamada titiz teknik standartlarla yönetilir, işletmelere sorunsuz ve uzun ömürlü çalışma ortamları kazandırır.