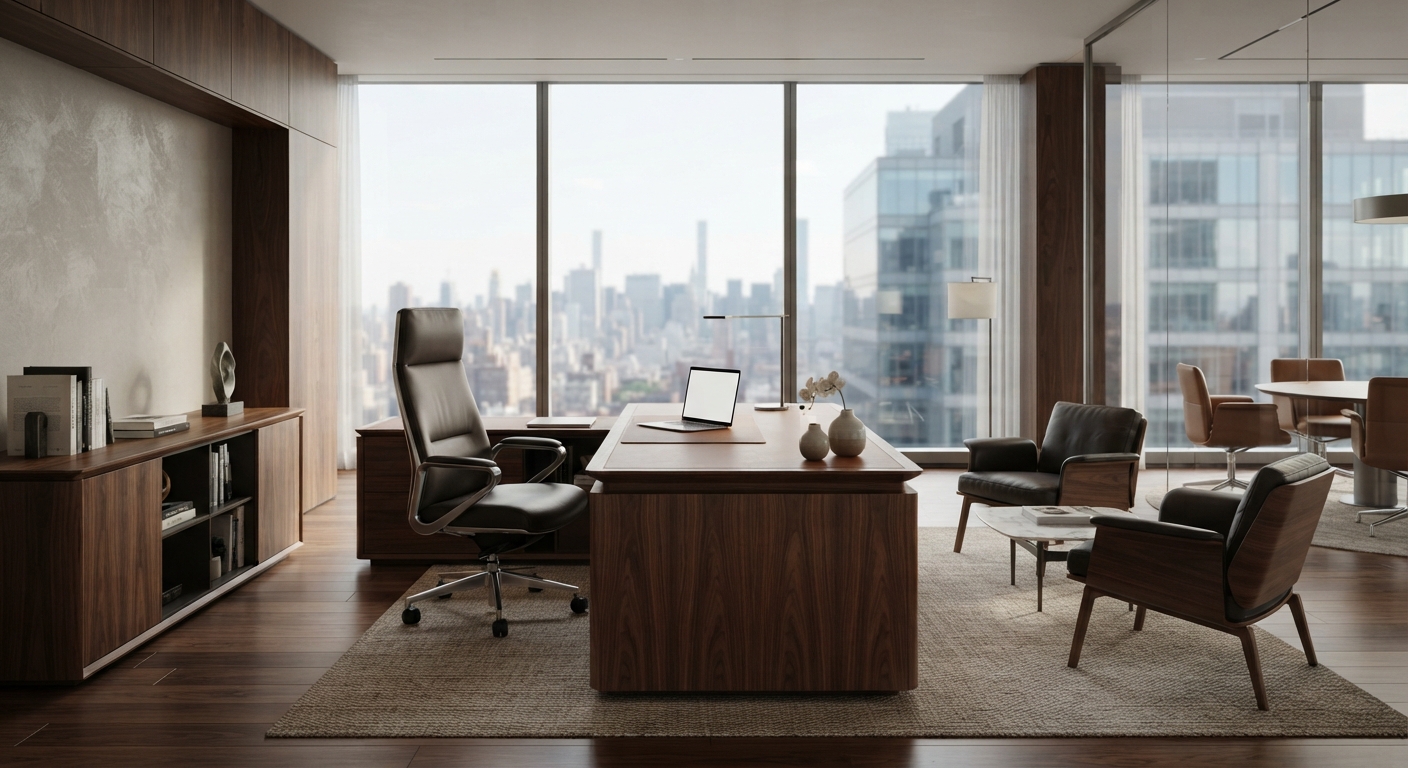
Büyük ölçekli bir ofis projesinde termin süresinin sarkmasının asıl nedeni hammadde eksikliği değil, üretim bandı ile montaj sahası arasındaki koordinasyon kopukluğudur. 40 kişilik bir açık ofis kurgularken karkası bitmiş ancak tablası delinmemiş bir masa ünitesi, tüm şantiye takvimini kilitler.
Hata payı sıfıra yakın olmak zorundadır.
Fabrika zemininde veya kademeli sevkiyat sürecinde yarım kalan ürünleri sonraki işlemle hatasız biçimde eşleştirmek, binlerce parçalık bir workstation siparişinin eksiksiz teslim edilmesini sağlar. CNC tezgâhından çıkan 30 mm melamin tablaların, kenar bantlama ünitesine girmeden önce hangi yönetici masasına ait olduğunu etiketlemek işin sadece ilk adımıdır.
Ara Stok Yönetiminde Teknik Senkronizasyon
İmalat hattında yarı mamul olarak bekleyen parçaların doğru operasyona aktarılması, malzeme deformasyonunu doğrudan engeller. Örneğin, elektrostatik toz boyadan çıkan metal traverslerin, henüz kablo tavası montajı yapılmamış ayak gruplarıyla depoda beklemesi çizilme riskini üç katına çıkarır.
Parça bazlı eşleştirme yaparken şu teknik parametreler süreci korur:
- Barkodlu Rota Kartları: 18 mm gövde panelleri ile 2 mm PVC kenar bandı kalınlıklarının hangi CNC işlemine (minifiks delik, kablo kapağı açımı) gireceğinin panel bazında tanımlanması.
- Aksesuar Eşzamanlaması: Çekmece kutusu hazır olan bir kesonun, frenli teleskopik ray montajı yapılmadan döşeme veya kulp aşamasına geçirilmemesi.
- Modül Gruplama: VIP makam takımlarında kullanılan doğal ahşap kaplama parçaların, hare yönleri eşleşmeden cila hattına sevk edilmemesi.
Yanlış delinen tek bir travers, sahada yarım saatlik montaj süresini üç saate çıkarır.
Montaj Sahasında Kademeli Yerleşim
Sevkiyat kamyonundan inen her palet doğrudan montaj alanına gelişi güzel yığılmamalıdır. Personel ofis takımları kurulurken sandalyenin geriye çekilme mesafesi olan minimum 90 cm boşluk korunmalı, geçiş koridorları parçalarla tıkanmamalıdır.
Önce metal karkaslar kurulur, ardından kablo kanalları çekilir ve en son tablalar karkasa kilitlenir. Yarı mamulün veya demonte ürünün bir sonraki adımla sahada buluşması, zemin temizliği ve priz bloklarının yerleşimiyle birebir senkronize ilerlemelidir.
Yüksek Standartlı Kurumsal Çözümler
Geniş hacimli projelerde zaman kaybını ve revizyon maliyetlerini ortadan kaldıran temel unsur, üretim disiplinidir. Yönetici takımlarından çoklu çalışma masalarına kadar her detayda doğru mühendislik çözümleri için tasarimakademi.com platformunu inceleyebilir, kurumsal ofis projeleriniz için Personel Ofis Takımları ve Workstation kategorilerindeki yüksek dayanımlı modelleri değerlendirebilirsiniz.